
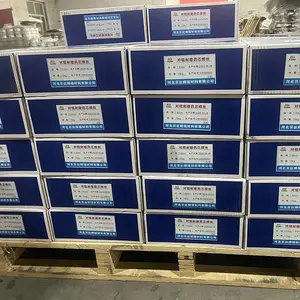
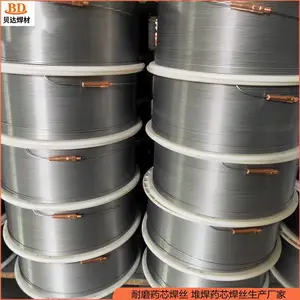
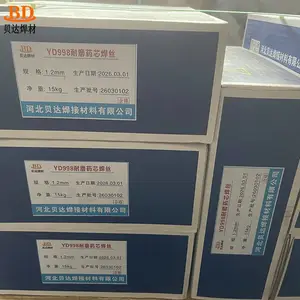
| 品牌河北贝达 | 直径3.2mmmm |
| 产品类型硬面堆焊药芯焊丝 | 核心性能耐磨耐冲击 |
| 适用场景矿山机械现场堆焊 | 包装形式标准焊丝盘装 |

¥20.00
¥20.00
¥20.00
¥20.00
¥20.00
 扫一扫 微信联系
¥20.00
¥20.00
¥20.00
¥20.00
| 品牌河北贝达 | 直径3.2mmmm |
| 产品类型硬面堆焊药芯焊丝 | 核心性能耐磨耐冲击 |
| 适用场景矿山机械现场堆焊 | 包装形式标准焊丝盘装 |
矿山机械的磨损挑战与贝达解决方案
在矿山、采煤、地质、建筑等重工业现场,钻头、扩孔器、刮刀片、刨煤机刨刀、螺旋钻头等工件长期承受岩石、矿石的高应力磨料磨损和反复冲击载荷,导致表面金属快速损耗、开裂或变形。频繁更换易损件不仅带来高昂的采购成本,更会造成停机停产,严重影响生产连续性。如何在不更换整体工件的前提下快速恢复表面尺寸和耐磨性能,是现场维护环节的长期痛点。
河北贝达焊接材料有限公司针对这一行业难题,推出硬面堆焊药芯焊丝(3.2mm耐磨耐冲击型)。该产品以药芯焊丝为载体,通过电弧热将专用耐磨合金熔敷在工件表面,形成与基材冶金结合的硬面层,专门用于矿山机械现场堆焊修补。公司自从事特种焊接材料研发与生产以来,坚持质量是根本、用户是生命的经营理念,拥有齐全的检测设备和精端的机加工设备。本产品在***电弧稳定、飞溅小、熔渣覆盖均匀、脱渣易的基础上,有效兼顾了耐磨性与抗冲击性,是应对严重磨损兼切削工况的可靠选择。
工作机制与产品特点
药芯焊丝区别于普通实心焊丝,其金属外皮内填充有合金粉末和造渣剂。焊接过程中,药芯成分一方面参与冶金反应,形成保护熔渣;另一方面向熔敷金属过渡碳化物形成元素和其他强化元素。堆焊层因此获得高硬度的耐磨骨架,同时保留一定韧性的金属基体,从而实现硬而不脆的耐磨耐冲击效果。
3.2mm的直径规格属于现场堆焊常用尺寸:一方面具备足够的填充效率,适合较大面积磨损面修复;另一方面对焊接设备的适应性好,便于在复杂工件和不规则表面进行操作。产品设计侧重恶劣工况下的连续施工,可以一定程度上降低焊前预热要求,但仍应结合母材材质和环境温度制定焊接工艺。
产品特点
技术规格与参考参数
| 产品名称 | 硬面堆焊药芯焊丝 |
| 直径规格 | 3.2mm |
| 焊丝类型 | 药芯焊丝 |
| 推荐极性 | 直流反接 |
| 供货形式 | 焊丝盘装 |
| 核心性能 | 耐磨、耐冲击 |
| 适用领域 | 矿山机械现场堆焊 |
典型应用对象
| 矿山支护、钻探 | 钻头修补、扩孔器、磨鞋、铣鞋、钻杆接头 |
| 煤矿机械 | 取芯钻头、螺旋钻头、刨煤机刨刀、钻头修补 |
| 钢厂、电厂 | 搅拌机、粉碎机、耐磨衬板、易磨损件 |
| 水泥、建筑 | 搅拌叶片、打桩钻头、刮刀片、破碎机部件 |
| 制糖、造纸 | 挤压辊、剪切刀、各式磨损件堆焊修补 |
现场堆焊作业要点
关于硬度与稀释率
堆焊层硬度受母材稀释率、焊接电流、冷却速度等多重因素影响。现场堆焊时,前几道焊层受母材稀释明显,硬度通常低于表层;因此对高要求工况可先采用过渡层或增加表面堆焊层数。用户在评估耐磨寿命时可结合实际工况和试板试验确定合适工艺。
质量体系与行业服务能力
河北贝达焊接材料有限公司是中国质量认证中心认可的***:2000质量认证单位,始终将品质***,不求大,只求好作为追求目标。公司具备检测设备齐全的质量控制能力和精端的机加工设备,不仅提供耐磨堆焊材料,还承接焊接工程并提供焊接技术咨询。产品销售网络覆盖全国各大中城市,并出口国外,长期服务于铸造厂、化工厂、电厂、机械制造厂、矿山设备厂、砖瓦厂、水泥厂、糖厂、钢厂等领域。
咨询建议
硬面堆焊的效果与母材状态、焊接参数、焊材型号密切相关。建议您根据实际工件材质、磨损形式和技术要求,与河北贝达焊接材料有限公司的技术人员沟通,获取具体的焊接工艺选型与操作指导。我们的工程师可结合现场工况提供专业的堆焊方案,并协助解决焊接过程中的技术问题。
常见问题
1. 3.2mm规格在矿山现场堆焊中有哪些优势?
3.2mm规格在送丝顺畅性和熔敷效率之间取得较好平衡,适合中等面积磨损表面的连续堆焊。由于焊丝直径较粗,可采用更高的焊接电流以提高单位时间熔敷量,同时焊缝成型较为饱满。对于不规则工件,操作者更容易控制焊道宽度和厚度,因此常用于现场快速修复。
2. 如何减少堆焊层裂纹和剥落?
首先应***清除基材表面的疲劳层、油污和裂纹;其次根据工件的材质、厚度和结构刚性选择合理的预热温度和层间温度。现场可采取短道焊接、分段退焊和控制层间温度的方式降低热输入峰值;焊后缓冷能有效降低淬硬倾向。若已出现裂纹,应清除缺陷后再按工艺要求补焊。
3. 堆焊后硬度是否越高越好?
不是。堆焊层硬度过高往往伴随韧性下降,在冲击载荷下容易产生崩裂和剥落。该产品在耐磨性与抗冲击性之间进行优化,适用于同时存在磨料磨损和冲击作用的矿山机械工况。用户不应只看单点硬度,还需结合磨料类型、冲击角度和工件寿命要求综合评估。
4. 这种焊丝需要外加保护气体吗?
药芯焊丝内部含有造渣剂和合金成分,焊接过程中可形成熔渣保护,满足露天现场堆焊的基本要求。是否需要外加保护气体取决于具体型号和工艺设计,不能一概而论。如需低飞溅、高质量的连续多层堆焊,可联系厂家确认推荐的焊接方法和保护形式。通常采用直流反接进行焊接。
5. 母材对堆焊效果有什么影响?
母材的含碳量、合金成分和表面状态直接影响堆焊层的稀释率和抗裂性。普通低碳钢母材可获得较稳定的堆焊层;高碳钢、高合金钢或铸铁工件则需严格预热甚至使用过渡层。若母材表面存在渗碳层或疲劳裂纹,应打磨去除后再堆焊,以免影响冶金结合。
6. 现场堆焊时如何控制堆焊层厚度?
堆焊层厚度取决于磨损量和加工余量。单道堆焊熔敷厚度有限,修复量大时可采用多层多道堆焊,但每层之间应清除熔渣并控制层间温度,避免整体过热。焊道搭接量一般控制在焊道宽度的三分之一到二分之一,可使表面更平整、残余应力分布更均匀。
7. 焊丝受潮后还能使用吗?
药芯焊丝的吸湿会降低电弧稳定性,导致焊缝气孔增多并影响硬度。若发现焊丝表面有锈迹或药粉吸潮结块,不建议直接使用。剩余焊丝应回放在干燥环境中,开封后尽量一次用完。如需烘干处理,可向厂家咨询干燥温度和时间,不可盲目高温加热。
8. 淬硬堆焊层是否可以机加工?
硬面堆焊层具有较高硬度,用普通车刀或铣刀难以切削,通常作为耐磨表面直接使用。若工件需要恢复尺寸或加工接触面,应在堆焊前预留加工余量,或选用可机加工的过渡层材料。高硬度表面如需精整,可采用磨削方式,并选用合适的砂轮和冷却方式。
| 企业类型 | 有限责任公司(自然人独资) | 统一社会信用代码 | 91130581MA0E3C412X |
|---|---|---|---|
| 成立日期 | 2019-09-12 | 法定代表人/负责人 | 张华 |
| 注册资本 | 300万(元) | 注册地址 | 河北省邢台市南宫市段芦头镇董家村85号 |
| 营业期限 | 2019-09-12 至 无固定期限 | 登记机关 | 南宫市市场监督管理局 |
| 经营范围 | 焊条,焊丝,焊枪,焊矩,焊接材料,合金粉末,五金配件加工、销售。(依法须经批准的项目,经相关部门批准后方可开展经营活动)*** | ||
¥20.00
¥19.00
¥19.00
¥19.00
¥19.00
¥19.00
¥19.00
¥19.00
