河北贝达焊接材料有限公司
  • 资质核验已核验企业营业执照
  • 真实性核验企业已实名认证
  • 所 在 地:河北 邢台 南宫市
  • 主营产品: 耐磨焊条 银焊条 铝焊丝 不锈钢焊条
1年
  • 资质核验已核验企业营业执照
  • 真实性核验企业已实名认证
首页> 五金、工具> 焊接材料与附件> 焊条> 耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复 举报

耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复

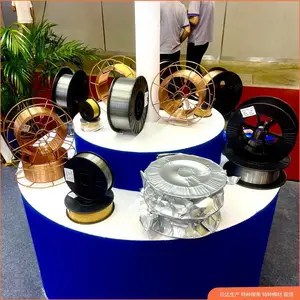
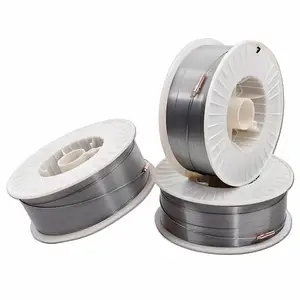
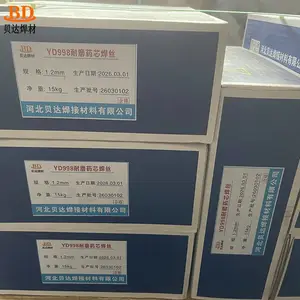
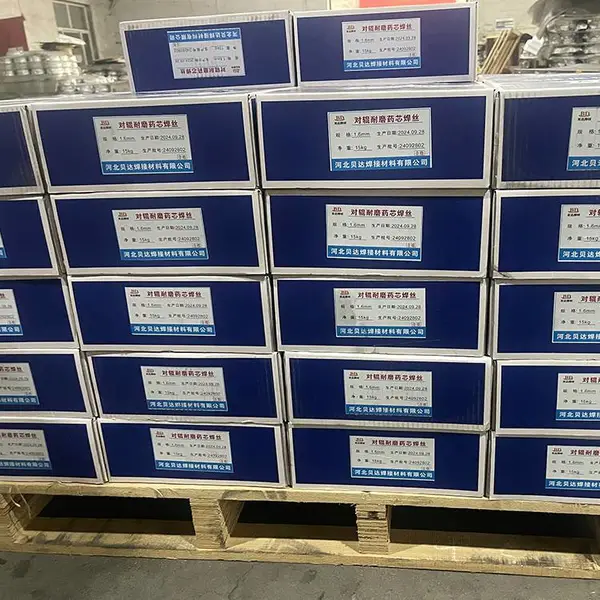
专为工程机械齿尖等高冲击磨粒磨损工况设计的硬面药芯焊丝,通过铬基碳化物强化与药芯稳弧配方,实现耐磨性与抗冲击性平衡。焊接飞溅低、电弧稳定、脱渣容易、效***,堆焊层硬度HRC48-56,***减少齿尖更换频次,降低设备停机与维修成本。 展开

价    格

订货量

  • ¥20.00 价格为商家提供的参考价,请通过"获取最低报价"
    获得您最满意的心理价位~

    ≥10公斤

  • 发货地河北 南宫市
  • 发货期限2天内发货
  • 供货总量3000公斤
平台认证商家已通过资质核验、真实性核验
董先生经理
手机已验证
微信已验证
137 3055 6272 0319-5396239
微信在线
河北贝达焊接材料有限公司 VIP会员 第1年
  • 资质核验已核验企业营业执照
  • 真实性核验企业已实名认证
  • 董先生
    邮箱已验证
    手机已验证
    微信已验证
  • 137 3055 6272
  • 微信交谈
    扫一扫 微信联系
  • 河北 邢台
  • 耐磨焊条,银焊条,铝焊丝,不锈钢焊条
本页信息为河北贝达焊接材料有限公司为您提供的"耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复"产品信息,如您想了解更多关于"耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复"价格、型号、厂家请联系厂家,或给厂家留言。
获取最低报价 商家收到后会立即联系您
  • 请输入产品标题
  • 请输入采购数量
  • 请输入联系电话信息保护中
《服务条款》并允许推荐更多供应商为您服务

请阅读并同意《服务条款》

立即提交
验证码
验证码 看不清?换一张
请输入验证码
确定 确定
更新时间 : 2026-10-20
品牌河北贝达产品类型硬面药芯焊丝
材质体系高铬合金直径规格1.2-2.8mm
堆焊硬度HRC48-56核心特性抗冲击、低飞溅
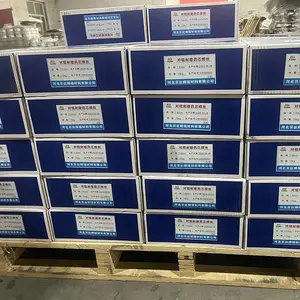
典型应用齿尖及矿山机械包装形式15kg/盘
展开

行业痛点与解决方案

在矿山开采、工程建设及土方施工等重载工况下,挖掘机斗齿、截齿、铲齿、破碎机齿尖等工件长期承受高应力冲击与磨料磨损的双重作用,表面很容易出现卷刃、崩裂和快速减薄。频繁更换齿尖不仅增加备件采购成本,还导致挖掘、装载设备反复停机,严重挤压施工进度。传统堆焊材料要么追求高硬度而忽略韧性,导致焊层在冲击中成块剥落;要么以牺牲耐磨性换取抗裂性,焊层迅速失效。同时,部分焊材在修复过程中飞溅大、渣壳难除、焊道成型差,使堆焊修复的工时成本进一步上升。

河北贝达焊接材料有限公司长期专注耐磨堆焊材料的研发与生产,依托自身的耐磨药芯焊丝生产能力和配套检测设备,针对齿尖类工件的实际工况,推出了这款耐磨堆焊用硬面药芯焊丝。它在药芯配方中引入多元合金强化与稳弧造渣组分,在***熔敷金属与母材牢固冶金结合的基础上,将耐磨性与抗冲击韧性有机结合,并大幅降低焊接飞溅,提高单次堆焊效率,可广泛用于工程机械齿尖的修复及预防性强化。

工作机制与产品特点

该焊丝采用钢带包裹合金药粉的结构,焊接时药粉中的铬、钼、镍、硅、锰等合金元素随电弧过渡到熔池中,冷却后形成以高铬碳化物为耐磨骨架、以强韧马氏体为基体的复合堆焊层。碳化物硬质相提供抗磨粒磨损能力,而韧性基体则有效吸收冲击能量,避免裂纹萌生与扩展,从而实现耐磨性与抗冲击性兼顾的堆焊效果。

  • 抗冲击设计:通过控制碳化物形态与分布比例,使堆焊层在强烈冲击下不易崩裂,适合齿尖、锤头等冲击载荷部位。
  • 低飞溅药芯配方:电弧柔和集中,飞溅颗粒细小,减少清渣和打磨时间,改善施工作业环境。
  • 良好的脱渣性与成型性:熔渣覆盖均匀,脱渣容易,焊道平滑,便于多层多道堆焊。
  • 较高的熔敷效率:连续送丝作业,明显高于手工焊条的堆焊速度,适合批量修复。
  • 适用范围广:除工程机械齿尖外,也适用于搅拌叶片、刮板、溜槽衬板、破碎机部件等冲击与磨损并存的部位。

典型技术参数

参数项 典型值/范围
焊丝直径 1.2mm、1.6mm、2.0mm、2.8mm
堆焊层硬度 HRC 48-56
推荐焊接电流(1.6mm) 260-320A
推荐电弧电压(1.6mm) 26-31V
焊丝伸出长度 20-25mm
单层堆焊厚度 3-6mm
包装形式 15kg/盘

上表数据适用于常规平焊与横焊位置。实际施工时应根据母材厚度、散热条件及焊机特性,在推荐范围内微调电流电压,以获得均匀稳定的堆焊层。

焊接施工注意事项

  • 焊前去除工件表面的油污、铁锈、氧化皮及疲劳硬化层,必要时对齿尖磨损部位进行打磨整形。
  • 母材碳当量较高或工件较厚时,建议预热至200-350℃,并在焊接中控制层间温度,防止堆焊层剥离。
  • 堆焊时可采用小幅摆动或直线运条,避免焊道过宽产生咬边;多层堆焊时相邻焊道搭接约三分之一。
  • 对于承受剧烈冲击的齿尖,推荐采用网格状或点状堆焊,使残余应力分散,避免连续封闭焊道导致的应力集中。
  • 焊后应采取缓冷措施,可覆盖石棉或保温毡;特殊工况下可按需进行去应力退火。

厂家实力与选型建议

河北贝达焊接材料有限公司是耐磨焊条、耐磨药芯焊丝等特种焊接材料的生产销售一体化厂家,配备齐全的检测设备和较***机加工配套能力,并已通过***:2000质量管理体系认证。公司产品网络覆盖全国各大中城市,同时出口到海外多个市场,长期服务于铸造厂、化工厂、电厂、机械制造厂、矿山设备厂、砖瓦厂、水泥厂、糖厂及钢厂等众多用户。对于齿尖修复这类典型冲击磨损工况,公司可根据现场母材与设备条件提供匹配的焊丝规格和工艺参数建议。

如果您正在评估齿尖堆焊修复方案,建议先提供母材材质、磨损形式、冲击强度及焊接设备等信息,以便技术人员为您推荐合理的焊丝型号与焊接规范,并通过小样试焊验证效果后,再投入批量施工。

常见问题FAQ

Q1:这款焊丝和普通耐磨焊条在齿尖修复中有什么不同?
A1:普通耐磨焊条多为手工电弧焊,效率较低,且药皮受潮后易产生气孔;药芯焊丝可连续自动或半自动送丝,熔敷效***,合金成分更均匀。本产品针对冲击工况优化了韧性与硬度配比,相比普通耐磨焊条更适合齿尖等交替受载部位,焊接飞溅也更小。

Q2:堆焊齿尖时必须进行预热吗?
A2:不是***必须,但建议视母材而定。一般齿尖材质为中碳合金钢或铸造低合金钢,预热200-350℃能降低冷却速度,减少马氏体转变应力,有效防止焊后开裂和堆焊层剥离。高碳或大截面工件尤其需要预热。

Q3:HRC48-56的硬度是否会影响抗冲击性能?
A3:硬度不是冲击韧性的***决定因素。本焊丝通过控制碳化物断续分布并保留韧性马氏体基体,使硬度与韧性达到较好的平衡。相比更高硬度的堆焊层,它在重载冲击下更不容易掉块,综合失效寿命***。

Q4:焊接低飞溅是通过什么原理实现的?
A4:药芯中加入适量稳弧剂与表面活性物质,使电弧形态更集中稳定,减少短路过渡时的金属飞溅;同时直流反接也有助于细化熔滴过渡,使焊道表面更整洁,焊后清理工作量明显减少。

Q5:堆焊层能否进行机械加工?
A5:该堆焊层硬度在HRC48-56左右,属于可磨削但较难切削的范围。推荐采用“先堆焊后磨削”的方式精整,或利用硬质合金刀具进行少量修整。若需要大批量机械加工,可在堆焊时预留加工余量并选用合适的磨削工艺。

Q6:焊丝盘开封后如何储存?
A6:药芯焊丝对湿度较敏感,开封后建议在48小时内用完。未用完的焊丝应放回原包装袋并排尽空气密封,存放环境保持干燥通风,相对湿度不宜高于60%。发现焊丝表面锈蚀或药粉结块后,应停止使用。

Q7:齿尖修复后实际寿命能提高多少?
A7:实际寿命与母材状态、冲击力和磨料类型关系较大。通常修复层耐磨性明显高于原厂齿尖表面,可减少更换频次、降低单吨作业成本。我们建议***行小批量试用,以现场工况数据对比确定合理的堆焊层厚度与修复周期。

Q8:该焊丝还能用于哪些部件?
A8:除工程机械齿尖外,本焊丝可适用于搅拌机叶片、螺旋输送叶片、破碎机锤头、刮板输送机中部槽、溜槽衬板等受冲击磨料磨损的工件。若工况以纯滑动磨损为主且无冲击,可选用更高硬度等级的耐磨焊丝系列。
供应商信息

河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售为一体厂家.我公司资金、技术力量雄厚,检测设备齐全,并配有精端的机加工设备。 生产销售耐磨焊条,耐磨药芯焊丝,不锈钢焊条,铸铁焊条,耐热钢焊条,钴基焊条,银焊条,焊丝等,代理国内及国外各个品牌的焊接材料,多个品种规格的焊接材料。本公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。同时,决策层以冷静的思考,将主要精力放到提高技术和管理水平上,通过提高品种质量和调整产品结构来增加竞争力,以***的设备,***的技术,创***的品牌和业绩。 由中国质量认证中心颁发质量认证,***:2000质量认证单位 .公司坚持“质量,信誉至上”的方针,不断提高产品质量,以优质的产品、***的服务来答谢新老朋友。一贯坚持“质量是根本,用户是生命”的经营理念,把“品质***,不求大,只求好”作为我们的追求目标。根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。愿与国内外各界朋友携手共创美好明天. 主要用于:堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、扶---、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头:煤矿、钻头修补。钢厂:糖厂:造纸厂、建筑、耐火材料厂等企业的搅拌与粉碎等:各种易磨损件修补,能达到较理想的效果。 主要的客户有铸造厂,化工厂,电厂,机械制造厂,矿山设备厂,砖瓦厂,水泥厂,糖厂,钢厂等 河北贝达焊接材料有限公司主营:耐磨焊条,耐磨药芯焊丝,铸铁焊条,不锈钢焊条钴基焊条,铜焊条,铝焊条.阀门焊条,银焊条,钴基焊丝,防水焊条,铸造碳化钨气焊条,镍合金三用焊条,等各种焊条及焊丝。 代理国内品牌:天津大桥焊材、天津金桥焊材、四川大西洋焊材、上海斯米克z308、北京金威焊材、昆山天泰焊材等。 代理国外品牌:日本神钢焊材、日本日亚焊材,韩国现代焊材,韩国***焊材,瑞典伊萨焊材,瑞典阿维斯塔焊材,瑞典山特维克焊材,美国阿克泰克焊材,美国泰克罗伊焊材,美国林肯焊材,美国哈氏焊材,美国smc焊材。

查看更多 >
企业类型 有限责任公司(自然人独资) 统一社会信用代码 91130581MA0E3C412X
成立日期 2019-09-12 法定代表人/负责人 张华
注册资本 300万(元) 注册地址 河北省邢台市南宫市段芦头镇董家村85号
营业期限 2019-09-12 至 无固定期限 登记机关 南宫市市场监督管理局
经营范围 焊条,焊丝,焊枪,焊矩,焊接材料,合金粉末,五金配件加工、销售。(依法须经批准的项目,经相关部门批准后方可开展经营活动)***
联系方式
董先生经理
13730556272
河北贝达焊接材料有限公司
电话0319-5396239
地址河北 邢台 南宫市 河北省邢台市南宫市城东工业区85-107号
河北 邢台 河北 邢台 南宫市 河北省邢台市南宫市城东工业区85-107号 河北贝达焊接材料有限公司
免责声明:
本页面所展现的 耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复 信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。部分产品内容可能由AI辅助生成,请以商家确认信息为准,供应商网对此不承担任何保证责任。
友情提醒:
建议您在购买相关产品前务必确认供应商资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防欺诈行为。
 
建议您在搜索产品时,优先选择带有或标识的会员,该为供应商网VIP会员标识,信誉度更高。