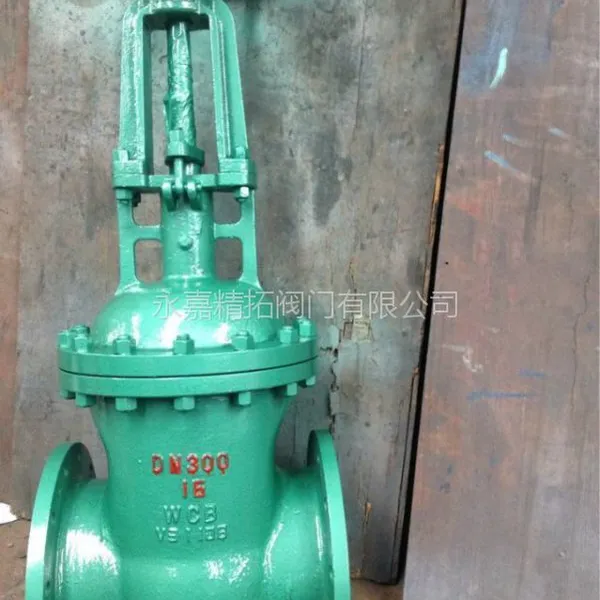
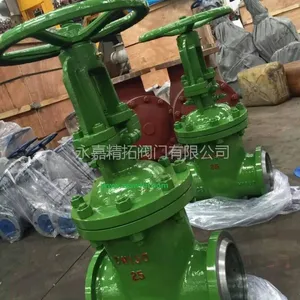
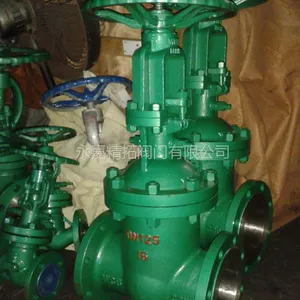
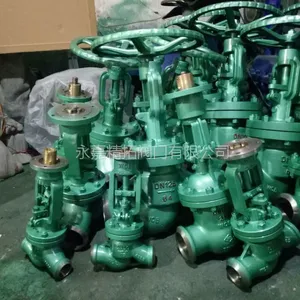
焊接真空闸阀的作用
NKZ61H、NKZ64H真空隔离闸阀系列产品适用于公称压力≤10.0Mpa,工作温度≤425℃(碳钢型),≤550(合金钢型),工作介质为水,蒸汽或空气的管路上,作为开闭装置。尤其适用于火电厂汽机冷凝系统,起真空隔离密封作用。
焊接真空闸阀结构特点
阀盖填料室带有真空结构(见附图),当真空泵经抽气口抽气至规定的真空度,便使系统与大气隔离,适用于火电厂汽机冷凝和真空负压系统,起真空隔离密封作用。
真空隔离阀门采用平行式双闸板结构或楔式单闸板结构,密封可靠,开闭轻便,检修方便。
性能试验按JB/T6446《真空阀门技术条件》标准进行,检测真空隔离阀的漏汽速率和通导能力。
NKZ61H、NKZ64H、NKZ61Y、NKZ64Y真空隔离闸阀连接形式有法兰、焊接两种,驱动方式有手动和电动。
闸阀(gate valve)的启闭件是闸板,闸板的运动方向与流体方向相垂直,闸阀只能作全开和全关 , 不能作调节和节流。闸板有两个密封面 , 最常用的模式闸板阀的两个密封面形成楔形、楔形角随阀门参数而异,通常为50。楔式闸阀的闸板可以做成一个整体,叫做刚性闸板;也可以做成能产生微量变形的闸板 , 以改善其工艺性 , 弥补密封面角度在加工过程中产生的偏差 , 这种闸板叫做弹性闸板。不锈钢闸阀材质分为304不锈钢闸阀,316不锈钢闸阀,321不锈钢闸阀。表示方法为:Z41H-16P。
不锈钢闸阀的种类 ,按密封面配置可分为楔式闸板式闸阀和平行闸板式闸阀 , 楔式闸板式闸阀又可分为:单闸极式、双闸板式和弹性闸板式;平行闸板式闸阀可分为单闸板式和双闸板式。按阀杆的螺纹位置划分,可分为明杆闸阀和暗杆闸阀两种。本类阀门在管道中一般应当水平安装。
工作原理 闸阀的闸板随阀杆一起作直线运动的,叫升降杆闸阀 ( 亦叫明杆闸阀)。通常在升降杆上有梯形螺纹,通过阀门***的螺母以及阀体上的导槽,将旋***动变为直线运动 , 也就是将操作转矩变为操作推力。密封面可以只依靠介质压力来密封 , 即依靠介质压力将闸板的密封面压向另一侧的阀座来***密封面的密封,这就是自密封。大部分闸阀是采用强制密封的 , 即阀门关闭时,要依靠外力强行将闸板压向阀座 , 以***密封面的密封性。
特点1、选材考究,符合国内外相关标准,材料的全面质量高。
2、符合国内外***标准的要求,密封可靠、性能优良、造型美观。
3、密封副配对***合理,闸板和阀座的密封面采用不同硬度的司太立(Stellite)钴基硬质合金堆焊而成,密封可靠、硬度高、耐磨、耐高温、耐腐蚀、抗擦伤性能好、寿命长。
4、阀杆经调质及表面氮化处理,有良好的抗腐蚀性、抗擦伤性和耐磨性。
5、采用楔式弹性闸板结构,中大口径设置推力轴承,磨擦力小,并配有撞击手动,启闭轻松自如。
6、可采用各种配管法兰标准及法兰密封面形式,满足各种工程需要及用户要求。
优点 1、流体阻力小 , 密封面受介质的忡刷和侵蚀小。
2、开闭较省力。
3、介质流向不受限制 , 不扰流、不降低压力。
4、形体简单 , 结构长度短,制造工艺性好,适用范围广。
缺点 1、密封面之间易引起冲蚀和擦伤,维修比较困难。
2、外形尺寸较大,开启需要一定的空间,开闭时间长。
3、结构较复杂。
安装与维护应注意事项
1、手轮、手柄及传动机构均不允许作起吊用,并严禁碰撞。
2、双闸板闸阀应垂直安装(即阀杆处于垂直位置 , 手轮在顶部 )。
3、带有旁通阀的闸阀在开启前应先打开旁通阀(以平衡进出口的压差及减小开启力 )。
4、带传动机构的闸阀,按产品使用说明书的规定安装。
5、如果阀门经常开关使用 , 每月至少润滑一次。
闸阀的改造
1、毛坯铸造工艺的改进
闸阀采用砂模铸钢毛坯,阀体加工过程中,在与阀座配合的内螺纹处经常出现气孔、缩松等铸造缺陷,经对阀体剖面的宏观分析发现,热节区有程度不同的缩松现象,为解决上述问题,对铸造工艺进行多次改进试验。
1)改进浇冒口系统。将设置在阀体两侧圆柱面的浇冒口系统改为如图1所示在阀体底部设置的横直浇口系统;
2)改砂模铸造为熔模铸造;
3)改侧浇法为顶浇法,且使中法兰向下。由于熔模铸造比砂模铸造具有更好的透气性、更快、更均匀的冷却条件,所以组织更为致密。由于钢液从顶部浇入,又是从冒口直接浇入,浇冒口的位置靠近热节区。为铸件创造了极为有利的顺序凝固条件,热节区得到及时的补缩,所以经工艺改进后生产的铸件组织致密,消除了缩松、缩孔等铸造缺陷,产品合格率达到***以上。
2、提高机加制造精度的措施
密封效果是阀门制造的关键要素。密封问题历来是机械加工行业很难解决的问题,为提高阀门的制造精度,***阀门密封效果,经过理论研究和生产实践,归纳出以下几点改进措施。
阀体是闸阀生产中最关键的加工件,由于结构的要求,其阀座密封面与中心对称面倾斜3o~6o.对于中小型闸阀的阀体,采用卧式车床加辅助弯板工装来完成阀座倾斜面的加工。但必须***让弯板倾斜角度(3o~6o)与阀体的工艺要求一致。同时,更应严格地***机床中心高与弯板工装中心高重合。允许误差控制在0.02mm~0.04mm之间。此外,阀体在加工过程中需考虑一次压紧、定位的准确性和可靠性。应将靠车床主轴线的重直面视为参照基准,利用弯板垂直面上的楔式槽与楔形块的滑动将阀体一端法兰面找正压紧,分别进行两面加工。此外,阀体在加工过程中,需在车床工装上靠回转盘旋转180o完成两端阀体内腔的加工。回转精度是靠分布在回转法兰两个对称分布的锥形定位销孔的重复定位来***的。转位误差为0.01mm~0.02mm。
另外,要选择合适的配重与弯板配用。众所周知,车床上弯板工装的静平衡直接影响车床的加工精度和生产效率,所以在弯板的配重形状和布局上下了很大功夫,一是尽可能减少配重的回转半径,二是在布局上采用外圆内方的结构、改善圆周方向的动平衡性能,使得机床转速及工件的加工精度尽可能提高。
最后,要***密封副内各部件的协调加工:
即:阀体与闸板斜度的一致性;阀体与加工阀体弯板斜度的一致性;闸板与车削用斜度盘的一致性;闸板与磨削斜度台的斜度的一致性。
四种一致性之间相互联系、相互制约、相互依靠。四种一致性,我们是以车床弯板的斜度为依据,经多次筛选、磨削出标准斜度板,反过来再用标准斜度板修磨闸板车床用斜度工装,控制好四种一致性,生产率提高了,组装精度得以***。
除此之外,还应有效地控制阀座的研磨工序,***阀座表面平面度不低于100:0.01,***表面粗糙度表面不受划伤、磕碰、研磨砂粒度不均等因素的影响,以达到研磨后的效果,***阀座的精度。
DKZ61H真空闸阀主要性能规范DKZ61H真空闸阀试验压力
公称压力
PN/MPa
Nominal
pressure 试验压力/MPaSealtest
壳体强度试验
Shellslrenghttest 上密封试验
BackSealtest 密封试验
Seattest
2.5 3.8 2.8 2.8
4.O 6.0 4.4 4.4
6.4 9.6 70 7.O
1O.O 15O 11.O 11.O
DKZ61H真空闸阀使用范围
产品类型
编辑
Product
calssification 适用介质
Applicablemedium 适用温度/℃
Applicabletemperature
NKZ61H
NKZ64HH-C型
NKZ964HH-C型
NKZ961H 水、蒸汽、空气
Water,Steam,Air ≤425
NKZ61H
NKZ64HY-I型
NKZ964HY-I型
NKZ961H 水、蒸汽、空气
Water,Steam,Air ≤550