







| 产地/厂家菲利浦 | 类型标准料 |
| 吸水率1 | 填充物含量1 |
| 外观颜色1 | 密度1 |
| 弯曲强度1 | 弯曲模量1 |
| 成型收缩率1 | 拉伸强度1 |
| 断裂伸长率1 | 氧指数1 |
| 热变形温度1 | 熔体流动速率1 |
| 用途注塑 | 硬度1 |
| 维卡软化点1 | 缺口冲击强度1 |
| 脆化温度1 | 规格级别1 |
| 透光率1 | 阻燃等级1 |

| 产地/厂家菲利浦 | 类型标准料 |
| 吸水率1 | 填充物含量1 |
| 外观颜色1 | 密度1 |
| 弯曲强度1 | 弯曲模量1 |
| 成型收缩率1 | 拉伸强度1 |
| 断裂伸长率1 | 氧指数1 |
| 热变形温度1 | 熔体流动速率1 |
| 用途注塑 | 硬度1 |
| 维卡软化点1 | 缺口冲击强度1 |
| 脆化温度1 | 规格级别1 |
| 透光率1 | 阻燃等级1 |

联系电话:13729983700 刘生
QQ : 609532002
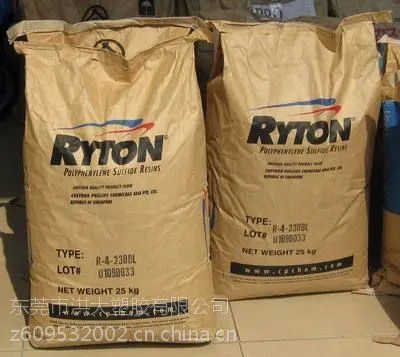
美国菲利蒲RYTON PPS R4-03
PPS的高流动率,可以填充长而薄的部分。 加工前,材料应在脱水干燥箱中干燥3—4个小时,干燥温度为300°F。如果必要的话,盛放于2英寸深的盘子里,用传统的加热炉烘干2—4个小时,温度为300—350°F。未***烘干的PPS不会影响部件的均一性,但在加工过程中会引起麻烦。在注塑机桶内,集结在混合料的填料上的水分变成蒸汽,致使注塑机的喷嘴流淌。 要使PPS具有较高的热尺寸稳定性,必须***控制模具的温度。测得模具温度在275—325T之间,材料才能结晶。低于这个范围,部件可能是,也可能不是结晶态的。如果部件不是完全结晶态的,把它放在比原模具温度高的温度下使用,部件将开始结晶。 部件出模后会收缩,这不是所希望的
| 企业类型 | 有限责任公司(自然人投资或控股) | 统一社会信用代码 | 914419000929615103 |
|---|---|---|---|
| 成立日期 | 2014-02-28 | 法定代表人/负责人 | 赵显清 |
| 注册资本 | 30万(元) | 注册地址 | 东莞市谢岗镇稔子园村泰诚塑料市场东塑五路12栋5008号1楼 |
| 营业期限 | 2014-02-28 至 无固定期限 | 登记机关 | 东莞市市场监督管理局 |
| 经营范围 | 销售:塑胶原料、橡胶原料、塑胶助剂、其他化工原料(以上项目不含危险化学品)、塑胶制品。(依法须经批准的项目,经相关部门批准后方可开展经营活动)〓 | ||
