









| 产地/厂家日本东丽 | 类型标准料 |
| 吸水率1 | 填充物含量1 |
| 外观颜色1 | 密度1 |
| 弯曲强度1 | 弯曲模量1 |
| 成型收缩率1 | 拉伸强度1 |
| 断裂伸长率1 | 氧指数1 |
| 热变形温度1 | 熔体流动速率1 |
| 用途注塑 | 硬度1 |
| 维卡软化点1 | 缺口冲击强度1 |
| 脆化温度1 | 规格级别1 |
| 透光率1 | 阻燃等级1 |


¥14.50
¥540.00
¥99.00
¥7.00万
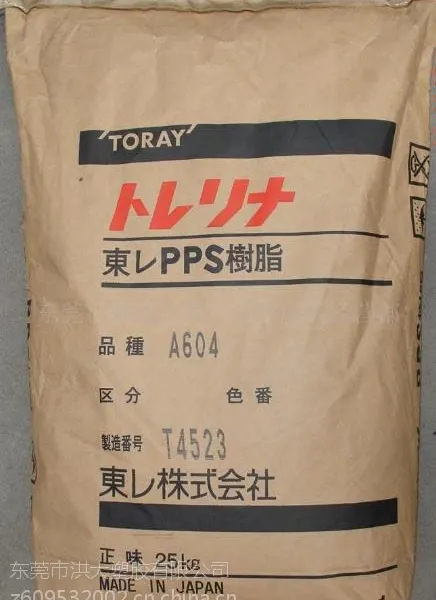
| 产地/厂家日本东丽 | 类型标准料 |
| 吸水率1 | 填充物含量1 |
| 外观颜色1 | 密度1 |
| 弯曲强度1 | 弯曲模量1 |
| 成型收缩率1 | 拉伸强度1 |
| 断裂伸长率1 | 氧指数1 |
| 热变形温度1 | 熔体流动速率1 |
| 用途注塑 | 硬度1 |
| 维卡软化点1 | 缺口冲击强度1 |
| 脆化温度1 | 规格级别1 |
| 透光率1 | 阻燃等级1 |
联系电话:13729983700 刘生
QQ : 609532002
日本东丽TORELINA PPS A310MX04
PPS塑料成型性能
1.无定形料,吸湿小,但宜干燥后成型。
2.流动性介于ABS和PC之间,凝固快,收缩小,易分解,选用较高的注射压力和注射速度。模温取100-150度。主流道锥度应大,流道应短。
PPS塑料加工方法:
(1)注塑:可采用通用注塑机,玻璃纤维PPS塑料的熔融指数以50为宜。注塑的工艺条件为:料筒温度,纯PPS为280~330℃,40%GFPPS为300 -350℃;喷嘴温度,纯PPS为305℃,40%GFPPS为330℃;模具温度120-180℃;注塑压力,50-130 MPA。
(2)挤出:采用排气式挤出机,工艺为:加料段温度小于200℃;料筒温度300-340℃,连接体温度320-340℃,口模温度300-320℃。
(3)模压成型:适合大型制品,采用两次压缩,先冷却,后热压。热压的预热温度纯PPS为360℃左右15min,GFPPS为380℃左右20min;模压压力为10~30Mpa,冷却到150℃脱模。
(4)喷涂成型:采用悬浮喷涂法和悬浮喷涂与干粉热喷混合法,都是将PPS喷涂到金属表面,再经过塑化、淬火处理而得到涂层;PPS的涂层处理温度在300℃以上,保温30min。
| 企业类型 | 有限责任公司(自然人投资或控股) | 统一社会信用代码 | 914419000929615103 |
|---|---|---|---|
| 成立日期 | 2014-02-28 | 法定代表人/负责人 | 赵显清 |
| 注册资本 | 30万(元) | 注册地址 | 东莞市谢岗镇稔子园村泰诚塑料市场东塑五路12栋5008号1楼 |
| 营业期限 | 2014-02-28 至 无固定期限 | 登记机关 | 东莞市市场监督管理局 |
| 经营范围 | 销售:塑胶原料、橡胶原料、塑胶助剂、其他化工原料(以上项目不含危险化学品)、塑胶制品。(依法须经批准的项目,经相关部门批准后方可开展经营活动)〓 | ||
¥36.00
¥26.00
¥47.70
¥62.00
¥230.00万
¥3480.00
¥39.50
¥21.00
查看联系方式

东莞市洪大塑胶有限公司
刘先生
