
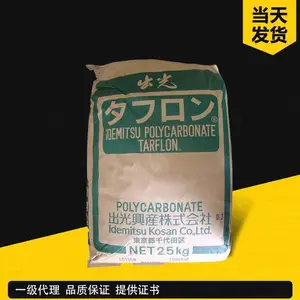
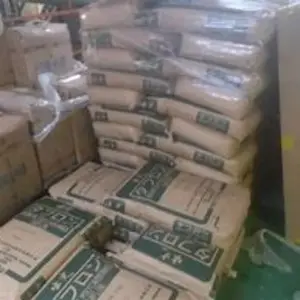
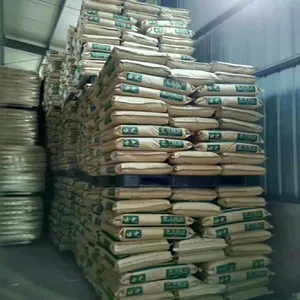
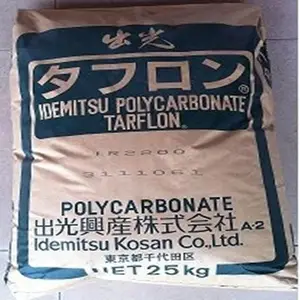
| 是否进口否 | 产地日本出光 |
| 厂家(产地)日本出光 | 牌号AZ1900 |
| 销售方式品牌经销 | 类型标准料 |
| 品名日本出光 | 货号413 |
| 加工级别注塑级 | 特性级别标准级 |
| 用途级别通用级 | 品牌日本出光 |
| 产品规格25kg/包 | 进口原料现货供应 |
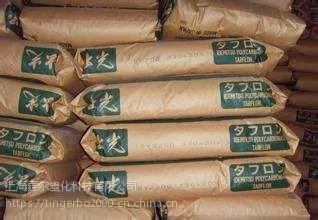

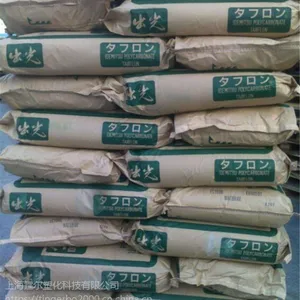
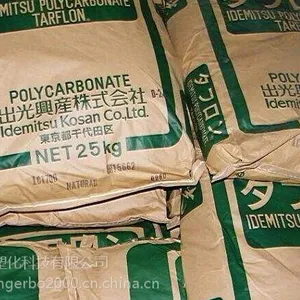
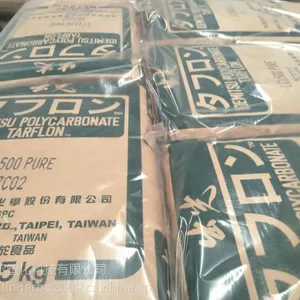
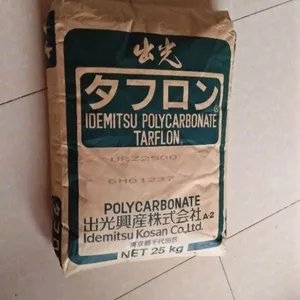
| 是否进口否 | 产地日本出光 |
| 厂家(产地)日本出光 | 牌号AZ1900 |
| 销售方式品牌经销 | 类型标准料 |
| 品名日本出光 | 货号413 |
| 加工级别注塑级 | 特性级别标准级 |
| 用途级别通用级 | 品牌日本出光 |
| 产品规格25kg/包 | 进口原料现货供应 |

欢迎光临我公司产品网站,我公司长期出现货德国拜耳PC,上海拜耳PC,透明PC、食品级PC、医疗级PC、阻燃PC、防火PC,公司可免费提供材料的物性表,UL黄卡,SGS报告,MSDS证书,FDA等相关证书。销售热线:187-2189-6575 陈先生
PC(聚碳酸酯)类 高光反射PC 遮光级PC 阻燃级PC 医疗级PC玻纤增强级PC
通用级PC 高耐热级PC 抗紫外线PC 光扩散级PC导光级PC 光反射级PC食品级PC
导电级PC 防静电PC 吹塑级PC 耐磨级PC 高流动PC高强度PC 低翘曲PC
供应-----供应PC日本出光A1500、日本出光A1600、日本出光A1900S、日本出光A2200S、日本出光AC1030 A1508T、日本出光AZ1900、日本出光AZ1900T、日本出光AZ1900-V0 BK、日本出光AZ2201 N5001D、日本出光AZ2201 S001J、C日本出光ZK3200 BK、日本出光G1910、日本出光G2510、日本出光G2515、日本出光G-2520 BK、日本出光G-2530、日本出光G2530 BK、日本出光G-2540、日本出光G-3030、日本出光GL-3005、日本出光GNB2520、日本出光GTN-2510、日本出光GZ2520-BK、日本出光IR2200、日本出光IR2600、日本出光IRY2200、日本出光IV2500、日本出光LC1300、日本出光LC1402、日本出光LC1500、日本出光LC1500 PURE、日本出光LC1501、日本出光LC1700、日本出光LCT1200、日本出光LEV1700、日本出光LEV1700KL、日本出光RY2200、日本出光URC2500、日本出光URC2501、日本出光URZ2500、日本出光URZ2501、日本出光URZ2501 W1186T、日本出光URZ2502、日本出光V2500R、日本出光ZG1950
广泛运用于:1.光学照明:用于制造大型灯罩、防护玻璃、光学仪器的左右目镜筒等,还可广泛用于飞机上的透明材料。
2.电子电器:聚碳酸酯是优良的E(120℃)级绝缘材料,用于制造绝缘接插件、线圈框架、管座、绝缘套管、电话机壳体及零件、矿灯的电池壳等。也可用于制作尺寸精度很高的零件,如光盘、电话、电子计算机、视频录象机、电话交换器、信号继电器等通讯器材。聚碳酸酯薄摸还被广泛用作电容器、绝缘皮包、录音带、彩色录象磁带等。
3.机械设备:用于制造各种齿轮、齿条、蜗轮、蜗杆、轴承、凸轮、螺栓、杠杆、曲轴、棘轮,也可作一些机械设备壳体、罩盖和框架等零件。
4.医疗器材:可作医疗用途的杯、筒、瓶以及牙科器械、药品容器和手术器械,
5.其它方面:建筑上用作中空筋双壁板、暖房玻璃等;在纺织行业用作纺织纱管、纺织机轴瓦等;日用方面作奶瓶、餐具、玩具和模型等。
分类:防静电PC,导电PC,加纤防火PC,抗紫外线耐候PC,食品级PC
| 物理性能 | 额定值 | 单位制 | 测试方法 |
密度 | 1.20 | g/cm³ | *** 1183 |
溶化体积流率(MVR) (300°C/1.2 kg) | 18.0 | cm³/10min | *** 1133 |
Spiral Flow 3, 4 | 29.0 | cm | 内部方法 |
收缩率 | 内部方法 | ||
垂直流动方向 : 2.00 mm | 0.50 到 0.70 | % | |
流动方向 : 2.00 mm | 0.50 到 0.70 | % | |
吸水率 5 (平衡, 23°C, 50% RH) | 0.23 | % | *** 62 |
| 硬度 | 额定值 | 单位制 | 测试方法 |
洛氏硬度 | *** 2039-2 | ||
M 计秤 | 50 | ||
R 计秤 | 120 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
拉伸应力 (屈服) | 65.0 | MPa | *** 527-2 |
标称拉伸断裂应变 | 95 | % | *** 527-2 |
弯曲模量 | 2300 | MPa | *** 178 |
弯曲应力 | 90.0 | MPa | *** 178 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
简支梁缺口冲击强度 (23°C) | 80 | kJ/m² | *** 179 |
| 热性能 | 额定值 | 单位制 | 测试方法 |
热变形温度 (1.8 MPa, 未退火) | 125 | °C | *** 75-2/A |
线形热膨胀系数 - 流动 | 6.5E-5 | cm/cm/°C | *** 11359-2 |
RTI Elec | 80.0 | °C | UL 746 |
RTI Imp | 80.0 | °C | UL 746 |
RTI | 80.0 | °C | UL 746 |
聚碳酸酯的制法有酯交换法和光气直接法。
(1)酯交换法
原理与生产涤纶聚酯的酯交换法相似。双酚A与碳酸二苯酯熔融缩聚,进行酯交换,在高温减压条件下不断排除苯酚,提高反应程度和分子量。
酯交换法需用催化剂,分两个阶段进行:***阶段,温度180-200℃,压力270-400Pa,反应1-3h,转化率为80%-90%;***阶段,290-300℃,130Pa以下,加深反应程度。起始碳酸二苯酯应过量,经酯交换反应,排出苯酚,由苯酚排出量来调节两基团数比,控制分子量。
苯酚沸点高,从高粘熔体中脱除并不容易。与涤纶聚酯相比,聚碳酸酯的熔体粘度要高得多,例如分子量3万,300℃时的粘度达600Pa·s,对反应设备的搅拌混合和传热有着更高的要求。因此,酯交换法聚碳酸酯的分子量受到了限制,多不超出3万。
(2)光气直接法
光气属于酰氯,活性高,可以与羟基化合物直接酯化。光气法合成聚碳酸酯多采用界面缩聚技术。双酚A和氢氧化钠配成双酚钠水溶液作为水相,光气的有机溶液(如二氯甲烷)为另一相,以胺类(如四丁基溴化铵)作催化剂,在50℃下反应。反应主要在水相一侧,反应器内的搅拌要***有机相中的光气及时地扩散至界面,以供反应。光气直接法比酯交换法经济,所得分子量也较高。
界面缩聚是不可逆反应,并不严格要求两基团数相等,一般光气稍过量,以弥补水解损失。可加少量单官能团苯酚进行端基封锁,控制分子量。聚碳酸酯用双酚A的纯度要求高,有特定的规格,不宜含有单酚和三酚,否则,得不到高分子量的聚碳酸酯,或产生交联。
加工方法
PC可注塑、挤出、模压、吹塑、热成型、印刷、粘接、涂覆和机加工,最重要的加工方法是注塑。成型之前必须预干燥,水分含量应低于0.02%,微量水份在高温下加工会使制品产生白浊色泽,银丝和气泡,PC在室温下具有相当大的强迫高弹形变能力。冲击韧性高,因此可进行冷压,冷拉,冷辊压等冷成型加工。挤出用PC分子量应大于3万,要采用渐变压缩型螺杆,长径比1:18~24,压缩比1:2.5,可采用挤出吹塑,注-吹、注-拉-吹法成型高质量,高透明瓶子。PC合金种类繁多,改进PC熔体粘度大(加工性)和制品易应力开裂等缺陷, PC与不同聚合物形成合金或共混物,提高材料性能。具体有PC/ABS合金,PC/ASA合金、 PC/PBT合金、PC/PET合金、PC/PET/弹性体共混物、PC/MBS共混物、PC/PTFE合金、PC/PA合金等,利有两种材料性能优点,并降低成本,如PC/ABS合金中,PC主要贡献高耐热性,较好的韧性和冲击强度,高强度、阻燃性, ABS则能改进可成型性,表观质量,降低密度。
聚碳酸酯的性能以及成型参数见表:(仅供参考)
密度1.18~1.20
模具温度50~80
收缩率0.5~0.8
注射压力80~130
预热温度/°C110~120
工艺参数
注射时间20~90
时间/h8~10
高压时间0~5
料桶温度/°C
后段210~240
冷却时间20~90
中段230~280
总周期40~190
前段240~285
螺杆转数28
喷嘴温度
240~250
使用注射机类型
螺杆式
一、原料的干燥
1、原料烘干:普通烘干箱温度110—130,时间2—4小时,机顶料斗烘干箱温度100—120,要求水分含量低于0.03%。
2、判断水含量是否合格:看空注射的料条情况,物料通过塑化后由喷嘴流出来的料条应是均匀无色、无银丝和无气泡的细条;否则则是烘干不***。
二、注射工艺
1、注塑机调整成型参数(视原料分子量高低调整):
料筒温度:前部250—310,中部240—280,后部230—250。
喷嘴温度:比后部低10。
模具温度:70—120。
注射压力:70—140MPa。
螺杆转速:30—120r/min。
成型周期:注射1—25s,冷却5—40s。
三、注意事项
1、注射温度视原料的分子量、制品的形状和尺寸、注塑机的类型而相应调整。
2、注射速度最 好采取多级注射,采用慢-快-慢的方法。
3、注射压力视制品的形状和尺寸而定,柱塞式注塑机一般为100—160MPa,螺杆式注塑机为70—140MPa。
4、成型周期视制品壁厚和注射量而定,一般情况下充模时间较短,保压时间较长,冷却时间以脱模时不引起制品变形为原则。
5、模具温度视制品的形状、厚薄而定,适当提高模具温度有利于脱模,提高产品质量。
6、制品后处理:对于形状复杂、带有金属嵌件、使用温度极低或很高的制品有必要进行后处理——消除或减少内应力。
方法:制品置于烘干箱后开始升温,由室温升至100—105时保温10—20min,继续升温至120—125时保温30—40min,然后缓慢冷却至60以下取出。
粘接问题编辑
根据不同需要,可以选择以下粘合剂:
1.G-933:单组分常温固化软弹性防震粘合剂,耐高低温,不同粘度粘接速度几秒至几个小时固化完毕,固化后胶层透明无痕迹;
2. KD-833瞬间粘接剂,可以数秒钟或数十秒钟快速粘合PC塑料,但胶层硬脆,不耐60度以上热水浸泡;
3. QN-505,双组分胶,胶层柔软,适合PC塑料大面积粘接或复合。但耐高温性能较差;
4.QN-906:双组分胶,耐高温;
5.G-988:单组份室温粘接胶,固化后是弹性体具有***的防水,防震粘合剂,耐高低温, 1-2mm厚度的话,15分钟左右初固,5-6小时基本固化,有一定的强度。完全固化的话需要至少24小时。单组份,不需要混合,挤出后涂抹静置即可,无需加温[2]
注意事项编辑
| 企业类型 | 有限责任公司(自然人投资或控股) | 统一社会信用代码 | 91310118MA1JLAB161 |
|---|---|---|---|
| 成立日期 | 2016-05-10 | 法定代表人/负责人 | 陈建勋 |
| 注册资本 | 200万(元) | 注册地址 | 上海市青浦区练塘镇章练塘路588弄15号1幢2层2区058室 |
| 营业期限 | 2016-05-10 至 无固定期限 | 登记机关 | 青浦区市场监督管理局 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;塑料制品销售;橡胶制品销售;工程塑料及合成树脂销售;合成材料销售;合成纤维销售;化工产品销售(不含许可类化工产品);生态环境材料销售;电子产品销售;机械零件、零部件销售;销售代理;新材料技术研发。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
¥20.30
¥0.66
¥30.00
¥21.50
¥9.20
¥23.50
¥31.60
¥38.50
查看联系方式

上海霆尔塑化科技有限公司
陈先生
