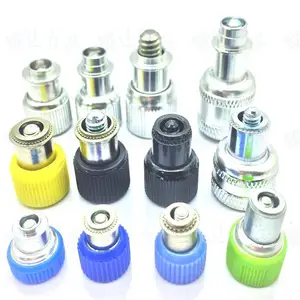
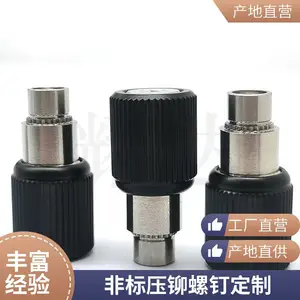
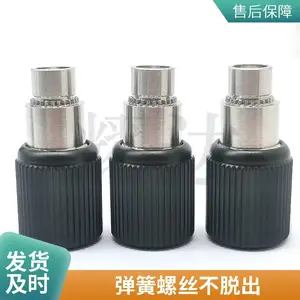
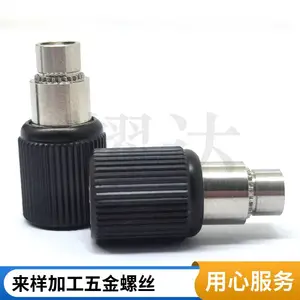
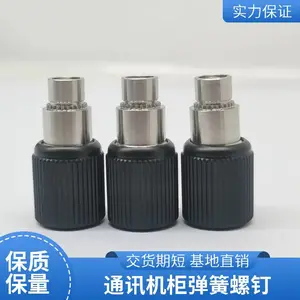
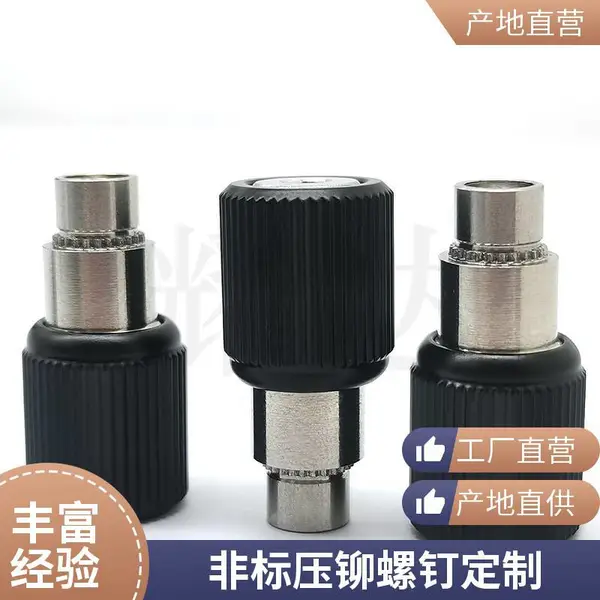
作为专业紧固件生产厂家,我们深知钣金机箱、通讯机柜在频繁拆卸面板或门板时,普通螺钉容易丢失、滑牙,甚至在振动环境下松脱;操作人员拆装时还需单独保管螺钉,不仅影响效率,还可能因异物掉入设备造成短路或机械故障。传统滚花螺钉虽然能减少脱落风险,但在薄板安装中仍存在压铆不牢、反复操作后松动等问题。针对这一长期困扰,深圳市耀达精密五金有限公司依托多年紧固件制造经验,推出压铆式松不脱螺钉与非标弹簧螺钉。通过将螺纹体与弹性复位机构集成,在压铆套筒嵌入钣金后,螺纹体即便完全旋松也会被弹簧拉回,保持与板面贴合而不脱落;同时可根据客户图样调整螺纹规格、长度、弹簧力度与头型,适配不同板厚和装配空间。这一方案为电子、电器、电脑机箱、通讯设备等行业的频繁维护场景提供了更可靠的连接选择。
压铆式松不脱螺钉的工作机制可从安装和使用两个阶段理解。安装阶段,压铆套筒放入钣金预制孔内,利用压铆机或冲床施加压力,使套筒外壁的花齿或滚花与板材发生冷挤压变形,形成牢固的嵌合;由于压铆过程在弹性范围内控制,板材背面保持平整,可用于封闭型腔或需要外观平整的机箱面板。使用阶段,螺柱穿过弹簧并与套筒内部的限位结构相连,操作人员将螺柱旋松或拉起后,弹簧的预紧力会将螺柱自动拉回初始位置,使螺钉始终停留在面板上,不会因重力或振动掉落。这种硬件限位加弹簧复位的组合,是它区别于普通螺钉的核心。
主要特点包括:

- 防脱落:旋松后螺柱不分离,可避免螺钉丢失和异物落入设备内部。
- 压铆安装:一次压入固定,适合薄板,不易出现滑牙和松转。
- 非标定制:头型、杆长、螺纹规格、弹簧力度、材质和表面处理均可按图调整。
- 节省工时:省去拆装时寻找和保管螺钉的步骤,提高维修维护效率。
- 适应振动环境:弹簧持续提供预紧力,在振动条件下可降低松动风险。
常见技术规格如下:
| 项目 |
规格或说明 |
| 材质 |
SUS304 / SUS316L / 碳钢(10B21)等 |
| 螺纹规格 |
M2 / M2.5 / M3 / M4 / M5 / M6 / M8 或按图定制 |
| 螺纹公差 |
常用 6g 级外螺纹 |
| 常用长度 |
6mm - 30mm |
| 适用板厚 |
0.8mm 以上薄板 |
| 表面处理 |
环保镀锌 / 镀镍 / 达克罗 / 本色 |
| 安装方式 |
压铆机或冲床压入 |
| 参考标准 |
GB/T 839-88(结构参考) |
| 定制范围 |
头型、杆长、螺纹、弹簧力度、材质、表面处理 |
在选择材料时,不锈钢材质适合潮湿、户外或需要更高耐腐蚀性的场景;碳钢材质经电镀处理后成本优势明显,适合室内机箱和普通电器。弹簧部件一般选用不锈钢弹簧线或琴钢线,以***弹性恢复能力;具体的弹簧线径、圈数和压缩行程需要根据旋松后的回弹高度和操作力矩确定。压铆后的拉脱力和抗扭性能与板材材质、板厚、预制孔径以及压铆压力直接相关,量产前建议使用客户板材进行首件压铆测试,以确认不会出现压不牢或板面变形的情况。
耀达精密五金生产各种标准、非标准紧固件,产品主要适用电子、电器、玩具、钟表、家私家具、灯饰、电脑机箱、机柜、钣金、家电、通讯设备等行业。长期大量供应弹簧螺钉、环保压铆螺钉、面板螺钉、滚花螺钉、压铆螺母、压铆螺柱、非标销轴、非标螺钉、非标螺母等产品。工厂具备自动车床加工和打头件加工能力,可承接盲孔、台阶、异形头、特殊长度等定制需求。若您手中有图样或样品,建议将使用场景、板材材质、板厚、所需螺纹规格和表面处理要求一并向耀达技术团队说明,以便评估压铆力与夹具方案。欢迎来图来样或致电洽谈,耀达期待与您建立互信互惠的合作关系。
FAQ
1. 压铆松不脱螺钉与普通滚花不脱螺钉有何不同?
普通滚花不脱螺钉多依靠滚花头部与板材咬合,而压铆松不脱螺钉通过压铆套筒的花齿嵌入薄板,配合弹簧复位结构,使螺柱旋松后仍被限制在套筒内。对于经常需要拆卸的面板,这种结构可以降低螺钉丢失概率,且安装表面更平整,适合批量压铆装配。
2. 板材厚度是否影响选型?
影响明显。压铆式螺钉通常要求板材厚度不小于0.8mm,过薄容易出现压铆不牢或板材变形;同时安装孔径和压铆力需根据板厚、板材硬度进行调整。建议客户在来图定制时注明板材材质和厚度,耀达会据此匹配合适的头型和套筒长度。
3. 来图定制需要提供哪些信息?
一般需要提供图纸或样品,并注明螺纹规格、螺纹长度、总长、头型、材料、表面处理、适用板厚及压铆孔径。如果是非标弹簧螺钉,还需说明弹簧复位行程或希望旋松后保留的突出高度,以便加工时制作专用夹具和检具。
4. 多次拆卸后弹簧会失效吗?
弹簧螺钉的寿命与弹簧材料、工作环境及操作频率相关。选用不锈钢弹簧线或琴钢线等弹性较好的材料,并配合合理的压缩行程,可在常规维护次数内保持稳定复位。若使用环境存在高温或强腐蚀,建议在选材时提出,耀达可调整弹簧材料或表面处理方案。
5. 不锈钢薄板适合压铆这种螺钉吗?
适合。不锈钢板本身强度较高,压铆时花齿可以形成局部挤压固定。但相对碳钢板,不锈钢板需要的压铆力更大,且安装孔直径和倒角需要更***控制。耀达会根据具体板材牌号和厚度提供压铆工艺建议,避免出现滑转或螺纹变形。
6. 表面处理如何选择?
常见选择有环保镀锌、镀镍和达克罗。室内机箱多使用镀镍或镀锌,兼顾外观和防锈;户外或潮湿环境可考虑达克罗,其耐盐雾性能更优。需要注意,表面处理会影响螺纹旋合尺寸,量产前建议通过样品确认镀层厚度对通止规的影响。
7. 非标弹簧螺钉的交期如何控制?
非标件需要按图加工,交期取决于材质、螺纹精度、表面处理和数量。耀达有自动车床和打头件加工能力,常规规格备有毛坯或半成品库存,可在较短时间内交付样品。批量订单建议提前沟通生产节拍,并提供预计需求数量,便于安排排产。
8. 如何防止压铆后螺钉转动或浮起?
压铆后螺钉固定的可靠性主要取决于安装孔尺寸、压铆套筒花齿与板材的过盈量以及压铆压力。孔径偏大容易转动,偏小则压不进去;板材背面不能有干涉。耀达建议在首件装配后做扭矩测试和拉脱测试,确认参数后再进行批量生产。