


¥850.00
¥5200.00
¥1100.00
面议
② 选用填充资料选用钎剂为QJ301,首要成分:硼砂30%,硼酸70%;钎焊温度850~1150℃;选用钎料商标为HL105(类型为BCu58ZnMn)。钎焊设备与用具留意配套运用,选用H01-12型焊炬,配用5号焊嘴。氧气压力为0.7MPa,压力为0.001~0.1MPa。 二、硬质合金刀具修磨基本知识
刀具修磨是下降生产成本、减少资源耗费的低碳行为。大多数刀具在设计时就考虑到今后的修磨;小直径的丝锥、大部分可转位刀片因本身价格低、修磨成本相对高而抛弃修磨;一些加工槽的成形刀具,因修磨后要减小直径而不能修磨。
高速钢材质刀具修磨要求相对较低,大多由用户自己修磨。难度大的交给制作厂家或专业修磨中心去修磨。硬质合金刀具以及金刚石(PCD)刀具修磨要求高,需求专业设备和专业技术,一般需交给制作厂家或专业修磨中心去修磨。
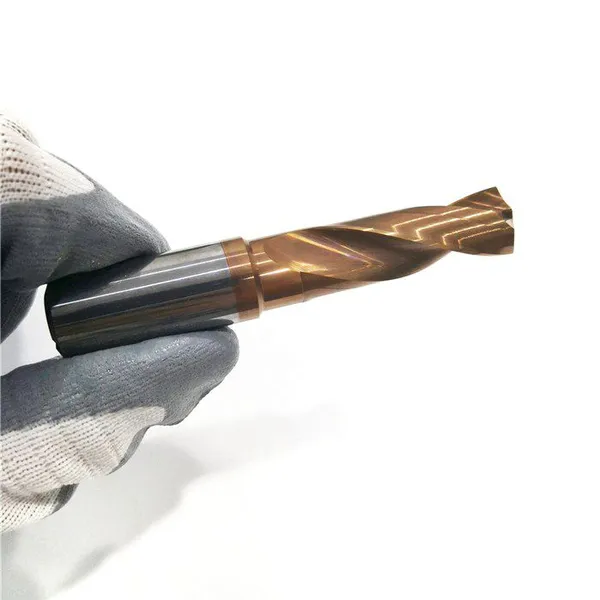
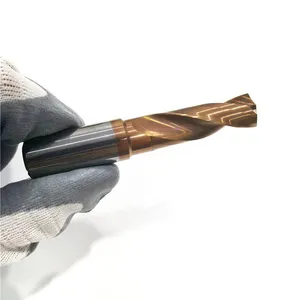
钻头是最适合修磨的刀具,对预加工或一般的孔精度而言,钻头的修磨次数可多致6-8次,对精度要求较高的情况,一般能修磨1-2次。
修磨要点:(1)把用钝的、用坏的原刃口磨去,在较完好的基体上磨出新刃口。(2)对于孔加工刀具,有必要综合考虑导向部分受磨损的情况。(3)对刃口正常的均匀磨损,常选用原刀参数进行复原性修磨。(4)对刃口不正常的失效情况(如蹦口等),则要选用阿诺修磨规范进行优化修磨。
刀具的修磨与再涂层:(1)修磨: 经过磨削后刀面(和前刀面)发生完好的新刃口。选定合适的前后角及刃口的处理办法。(2)再涂层:依据刀具精度来确认涂层与否及涂层的办法。涂层有厚度,电钻冲击钻钻头生产厂家,会添加直径,对直径灵敏的刀具,如铰刀、滚刀等有必要采取特别办法。对高速钢和硬质合金资料,去涂层的办法、作用和成本***不同。
刀具修磨规范:针对不同工件资料优选不同的刀具参数(前后角、钻心形式、刃口处理形式等);不同制作厂家的刀具其刃型常常不同,需树立不同的修磨办法;为特别要求的客户需树立专门的修磨规范;跟踪修磨作用、改进修磨规范、博采众制作厂家之长;阿诺的修磨规范能基本覆盖常用刀具的修磨要求。
硬质合金与钢氧-钎焊的操作技能关键如下。 ① 为了避免硬质合金刀片在钎焊进程中脱碳或过烧,要选用碳化焰。 ② 钎焊温度1000℃左右为宜,即硬质合金刀片加热呈亮赤色。假如刀片呈暗赤色或白亮色时不能钎焊,由于前者温度过低,后者温度过高,已呈现过烧现象。 ③ 焊炬由左向右、由右向左、由上向下重复对刀体进行加热,使刀体和刀片受热均匀共同。 ④ 钎焊时焊嘴与刀杆的间隔约为50mm,焊嘴与刀杆端歪斜点为110o,这样可确保有用地运用火焰热量和加热平衡。钎焊进程中,茂名电钻冲击钻钻头,要使火焰一直掩盖在整个钎焊部位,使之与空气阻隔,以避免氧化或发作气孔。 ⑤ 钎焊速度应按刀片的巨细来断定。钎焊40钢与YT15硬质合金车刀应尽量在1min内完成,这样能有用地避免硬质合金过烧或脱碳。 ⑥ 钎焊之后,需用火焰对刀片部位进行加热,然后渐渐地将焊嘴脱离,使焊件缓慢冷却,以避免裂纹。
钎焊进程中要正确地控制工件的钎焊温度。钎焊温度过高,会构成焊缝氧化和含锌钎猜中锌元素的蒸腾;钎焊温度过低,焊缝会因钎料的流动性欠好而偏厚,焊缝内有许多的气孔和夹渣,电钻冲击钻电锤钻头价格,这是构成脱焊的首要原因。钎焊温度应比钎料熔点高30~50℃,电钻和冲击钻的钻头的区别,这时钎料的流动性、渗透性好,易于渗透布满整个焊缝。钎料熔化后用紫铜加压棒将硬质合金沿槽窝往复移动2~3次,以扫除焊缝中的熔渣。移动间隔约为硬质合金长度的1/3左右。 钎焊后的冷却速度是影响钎焊裂纹的首要因素之一。冷却时硬质合金片外表发作瞬时拉应力,硬质合金的抗拉应力大大低于抗压应力。尤其是YT60、YT30、YG3X等硬质合金钎焊面积较大以及基体小而硬质合金较大的工件,更应留意钎焊后的冷却速度。一般是将焊后工件当即刺进石灰槽或木炭粉槽中,使工件缓慢冷却。这种办法操作简略,可是无法控制回火温度。有条件的可在钎焊后当即将工件放入220~250℃的炉内回火6~8h。选用低温回火处理能消除部分钎焊应力,削减裂纹和延长硬质合金东西的运用寿命。
| 企业类型 | 有限责任公司(自然人投资或控股) | 统一社会信用代码 | 91320411323928188J |
|---|---|---|---|
| 成立日期 | 2014-11-26 | 法定代表人/负责人 | 黄明政 |
| 注册资本 | 2,500万(元) | 注册地址 | 常州市新北区西夏墅镇申江路10号 |
| 营业期限 | 2014-11-26 至 2034-11-25 | 登记机关 | 常州国家高新技术产业开发区(新北区)行政审批局 |
| 经营范围 | 工具的制造、加工;仪器仪表、电线电缆、电子元器件、电子计算机及配件、其他电子产品、通讯器材、机电设备、安防设备、五金、橡塑制品的销售;网络技术开发、技术服务;电子产品的维修、保养。自营和代理各类商品和技术的进出口,但国家限定公司经营或禁止进出口的商品和技术除外。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
查看联系方式
常州昂迈工具有限公司
黄先生